
应用价值
入壳质量优异:外壳吸开与多次分步入壳的协同作用,有效降低极组入壳损伤风险,提升电芯装配良率。
自动化程度高:电池壳自动供给、极组自动入壳与成品自动推出的全流程自动化作业,显著降低人力成本与人为质量波动。
柔性适应强:模块化进出料系统与多规格适配能力,使设备能够灵活应对多品种、多规格电池的共线生产需求。
安全防护完善:多重压力设定、自动过载保护及多项智能报警功能,全面保障设备、产品与人员安全。
质量可追溯:入壳过程的推进力曲线与关键参数自动记录存储,为工艺分析与质量追溯提供数据支撑。
产品概述
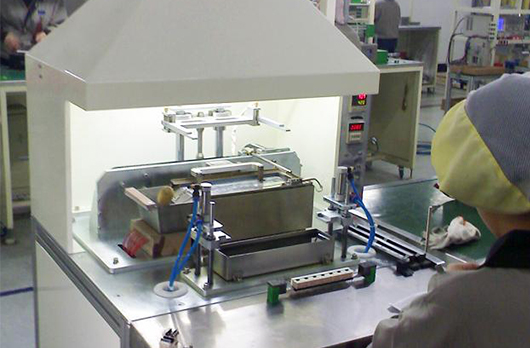
全自动电池极组入壳机是我司针对锂离子电池制造领域自主研发的高性能自动化装配设备,专用于将各种规格锂电池的极组(电芯卷绕体或叠片体)精确装入电池壳(铝壳或钢壳)内。设备采用PLC可编程控制器进行全流程自动化控制,以“外壳吸开及多次、分步入壳”的核心工艺技术保证电芯入壳质量,有效避免极组损伤与外壳变形。进出料系统采用模块化设计,可灵活适配多规格、多品种电池极组的自动入壳需求。智能化控制系统实现了电池壳自动供给、成品自动推出,并配置多重压力设定、自动过载保护、无极组检测、卡壳报警及外壳未吸开自动报警等完善的安全防护与质量防错功能,是锂离子电池制造企业提升电芯装配工序自动化水平与产品良率的理想装备。
结构与组成
本设备主要由以下核心单元构成:
极组供料系统:由托盘供料器、输送轨道及极组姿态检测传感器组成,将待入壳的电池极组按设定节拍有序输送至入壳工位。
电池壳供料系统:由料仓、自动分壳机构及外壳输送定位装置组成,实现电池壳的自动供给与入壳工位的精确定位。
外壳吸开装置:配置真空吸盘或专用吸开机构,在入壳前将电池壳口部吸开至预定张口尺寸,为极组顺利导入提供通道。
多步分步入壳执行机构:由伺服压装单元、多段行程控制机构及力传感器组成,以多次分步方式将极组平稳推入电池壳内。
进出料模块化输送系统:采用标准化的传送模块,可灵活配置与快速换型,适应不同规格电池的输送需求。
成品推出与排出系统:将完成入壳的电池成品自动推出入壳工位并输送至下一工序。
电气控制系统:以PLC为核心,配备彩色触摸屏人机界面,实现参数设定、程序调用、运行监控与故障诊断。
工作原理
设备以全自动方式连续运行。电池壳由供料系统自动输送至入壳工位并经精确固定,真空吸盘装置在PLC控制下将电池壳口部吸开至预定张口尺寸。与此同时,电池极组由供料系统传送至入壳工位前端。随后,多步分步入壳执行机构以伺服压装方式分多次、分步将极组平稳、均匀地推入已被吸开张口的电池壳内,整个入壳过程中,极组的推进速度与推进距离由伺服系统精确控制,在推进的每一步之间设置短暂停留时间,以释放应力并确保极组在壳体内的顺畅导入。完成入壳后,成品由推出机构自动推出工位并由输送系统排出,进入下一工序(如焊接、注液等)。每完成一个入壳循环,系统自动检测各工位状态并启动下一循环。
功能特征
外壳吸开及多次分步入壳工艺
本设备的核心工艺优势在于“外壳吸开及多次、分步入壳”的组合应用。电池壳口部在入壳前由真空吸盘吸开至设定张口尺寸,有效增加了极组导入的入口通道尺寸,避免极组与壳口直接刚性接触导致的极片损伤或隔膜褶皱。在入壳阶段,伺服压装系统并非以单次连续推进方式完成极组装入,而是将总推进行程划分为多段(3~5段),每段推进设定距离后短暂停留,使极组在壳体内的应力得到释放,极片与隔膜在壳内逐步舒展且位置得到校正,最后一段行程将极组精确推至壳内预定深度。
自动化供料与成品推出
设备进出料系统实现了电池壳的自动供给与成品的自动推出。操作人员仅需将整批电池壳置入供料料仓,设备即自动完成分壳、传送与定位入壳工位的全部动作,无需人工逐壳放置。入壳完成后,成品由推出机构自动顶出入壳工位,经输送系统传送至下游设备(如激光焊接机等),实现前后工序的自动化衔接。成品的自动推出避免了人工取件对已入壳极组可能造成的二次损伤或污染。
模块化进出料系统与多规格适配
进出料系统采用模块化设计理念,极组供料通道、电池壳供料通道及成品排出通道均为独立的标准化功能模块,各模块具备标准化的机械接口与控制接口。当需要切换不同规格电池的生产时,仅需更换对应规格的输送轨道、定位夹具及推送模块,配合控制系统中的产品配方参数调用,即可快速完成设备换型。设备可适配圆柱电池、方形铝壳电池及软包电池等多种形态、多种尺寸规格的电池极组自动入壳需求。
多重安全防护与质量防错系统
设备配置了完善的多重压力设定、自动过载保护及多项自动报警功能:
多重压力设定:入壳过程的推进压力设定为多级可调,不同入壳阶段可设定不同的压力上限值,以适应极组在壳体内不同深度的阻力特性,避免单一压力设定导致的前段冲击过大或后段推力不足问题。
自动过载保护:当入壳推力超过当前阶段设定的压力上限时,系统立即自动停机并报警,有效避免因极组与壳体配合过紧或异物卡滞导致的设备损坏与产品报废。
无极组自动报警:当供料系统检测到入壳工位无极组到位时,系统自动报警并暂停入壳动作,防止空推导致的内壁划伤或设备空载故障。
卡壳自动报警:当电池壳在传送或定位过程中发生卡滞、歪斜或定位不到位时,传感器立即检测并触发报警停机,防止在壳体定位异常状态下强行入壳。
外壳未吸开自动报警:在入壳执行前,系统通过真空度传感器检测外壳是否已被可靠吸开至设定张口尺寸,若检测到吸开不到位(可能由真空泄漏、壳体尺寸异常或吸盘故障导致),系统自动报警并停止入壳,避免未吸开状态下强行推进造成的极组损伤与壳体变形。
| 技术参数名 | 参数值 | 单位 | 是否定制 |
| 生产速度 | 20 | PPM | 是 |
| 电池厚度 | 3.3-6.5 | mm | 是 |
| 电池宽度 | 32-40 | mm | 是 |
| 电池长度 | 35-60 | mm | 是 |
| 吸开尺寸 | 0.5-1 | mm | 是 |
| 设备电压 | 220 | V | 是 |
| 气源 | 0.4-0.6 | mpa | 是 |
| 体积 | 600*600*450 | mm | 是 |