
应用价值
胶层均匀可控:机械臂高柔性喷涂配合参数化精确控制,保障每件工件底涂与面涂层厚度均匀、覆盖完整。
换型便捷高效:品番自动识别与配方自动调用的组合,使多品种混线生产的换型时间得到有效缩减。
环保合规:三侧水幕废气过滤系统有效处理喷涂过程产生的挥发性有机物与颗粒物,满足环保排放要求。
运行成本优化:蒸汽热交换烘干相比电加热方案具有更低能耗与更高热效率。
产品概述
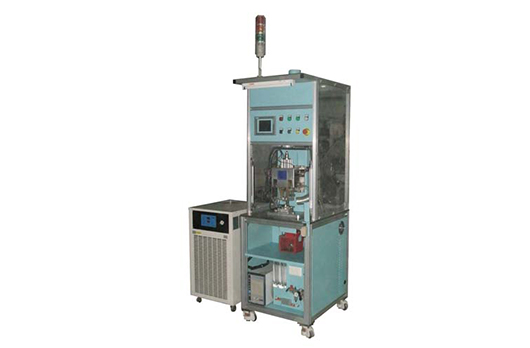
减震器多层喷胶机是我司针对汽车液压悬置(发动机与车体固定用减震器)核心部件整体喷胶工艺而自主研发的全自动专用设备,专用于减震器主簧组件、壳体组件等核心部件在硫化前的底涂与面涂多层喷胶作业。胶粘剂的多层均匀涂覆是保障金属骨架与橡胶基体之间高强度粘接的核心工艺环节,直接决定减震器的使用寿命与可靠性。
设备集成整盘工件品番自动识别、自动输送、多层喷胶、热风烘干及废气环保过滤等完整功能,实现了减震器核心部件喷胶工艺的全流程自动化。设备采用触摸屏进行工艺参数设定,由4轴机械臂对产品实施高柔性喷涂,通过热交换器利用蒸汽系统对工件进行精准烘干。喷涂过程中产生的废气由三侧水幕系统过滤后排出,满足环保排放要求。设备具备人工智能化程度高、生产灵活性大、操作简单、品番更换方便快捷及生产柔性高等突出优势,是汽车减震器制造企业实现核心部件喷胶工艺自动化升级的理想装备。
工艺流程
设备以全自动连续方式运行,操作人员将装载工件的整盘治具放置于上料工位,品番自动识别系统通过视觉或RFID读取工件信息并调用对应工艺参数后,工件盘由输送系统自动送入喷涂区域。4轴机械臂依据预设的喷涂轨迹与参数,依次完成底涂与面涂的多层精密喷涂。完成喷涂的工件随输送系统进入烘干区域,热交换器利用蒸汽系统将烘道加热至设定温度,工件在持续热风对流作用下完成烘干与预固化。烘干后的工件由输送系统送至下料工位,操作人员取出成品工件盘。喷涂过程中产生的废气由三侧水幕系统实施水洗过滤后达标排放。
功能特性
整盘工件品番自动识别:设备配置视觉识别系统或RFID读写装置,在工件盘进入喷涂区域前自动读取品番信息。识别系统与数据库联动,自动调用对应工件型号的喷涂轨迹、喷涂次数、喷枪流量及烘干温度等全套工艺参数,避免了人工选型可能导致的误操作,使多品种混线生产时的产品切换实现无缝衔接。
4轴机械臂高柔性喷涂:设备采用4轴关节型机械臂作为喷涂执行机构,具备多维空间运动能力,可依据不同形状的减震器核心部件灵活调整喷枪姿态、喷涂角度及喷涂距离。机械臂的高柔性使其能够适应多种型号工件的差异化喷涂需求,尤其适用于异形工件复杂表面的均匀涂覆。
蒸汽热交换精准烘干:设备利用热交换器通过蒸汽系统对工件进行烘干。蒸汽热交换具有热容量大、温度稳定、响应迅速等优势,能够将烘道内温度精确维持在胶粘剂烘干工艺要求的范围内。相比电加热方式,蒸汽烘干在大型连续生产线中具有更低的运行能耗与更高的热效率。
三侧水幕废气过滤系统:喷涂过程中产生的含胶粘剂微粒与有机溶剂的废气,由设备三侧水幕系统实施水洗过滤。水幕系统通过循环水流形成的瀑布式水帘将废气中的颗粒物与可溶性有机物捕获并转移至循环水槽,经处理后的气体达标排放。三侧水幕的设计确保了喷涂区域各方向产生的废气均能被有效收集,符合环保排放要求。
触摸屏参数化设定与快速换型:设备所有工艺参数均通过触摸屏进行数字化设定,参数涵盖喷涂轨迹、喷涂速度、喷枪流量、雾化气压、喷涂次数、烘干温度及输送速度等。各品番的工艺参数独立存储,更换品番时仅需在触摸屏选择对应型号即可自动完成全部参数切换,配合品番自动识别系统实现了换型的智能化与零等待。
| 技术参数名 | 参数值 | 单位 | 是否定制 |
| 设备电压 | AC380 | v | 是 |
| 设备气源 | 0.4-0.6 | Mpa | 是 |
| 设备体积 | 7300*3480*2980 | mm | 是 |
| 生产周期 | 130 | s | 是 |
| 传送速度 | 0-400 | mm/s | 是 |
| 功率 | 10 | KW | 是 |
| 干燥温度 | 80 | ℃ | 是 |